OEE Nasıl Hesaplanır? Formül, Örnek Hesap ve Kamera ile Otomatik OEE TakibiOEE (Toplam Ekipman Etkinliği) nasıl hesaplanır? Kullanılabilirlik × Performans × Kalite formülü, adım adım örnek hesap, dünya standardı OEE ve görüntü işleme ile otomatik ölçüm.2026-08-18
OEE formülünü adım adım bir örnekle açıklıyor, manuel ölçümün tuzaklarını ve kamera ile otomatik OEE takibini anlatıyoruz.
OEE (Overall Equipment Effectiveness – Toplam Ekipman Etkinliği) , bir makinenin ya da hattın planlanan üretim süresini ne kadar verimli kullandığını tek bir yüzdeyle ifade eder. Üç bileşenden oluşur: kullanılabilirlik, performans ve kalite.
OEE formülü
OEE = Kullanılabilirlik × Performans × Kalite
- Kullanılabilirlik = Çalışma süresi ÷ Planlanan üretim süresi
- Performans = (İdeal çevrim süresi × Toplam üretim adedi) ÷ Çalışma süresi
- Kalite = Sağlam ürün adedi ÷ Toplam üretim adedi
Adım adım örnek hesap
Bir vardiya 480 dakika; 30 dakika planlı mola var. Planlanan üretim süresi 450 dakika. Vardiya içinde 45 dakika plansız duruş yaşandı. İdeal çevrim süresi 1 dakika/adet; toplam 360 adet üretildi, bunların 342’si sağlam.
Sektörde sıkça referans alınan “dünya standardı” OEE yaklaşık %85’tir. Ancak asıl değer, kendi hattınızın OEE’sini düzenli ölçüp kayıpları (duruş, yavaş çalışma, hata) kaynağına göre ayırabilmektir.
| Bileşen | Hesap | Sonuç |
|---|---|---|
| Çalışma süresi | 450 − 45 | 405 dk |
| Kullanılabilirlik | 405 ÷ 450 | %90,0 |
| Performans | (1 × 360) ÷ 405 | %88,9 |
| Kalite | 342 ÷ 360 | %95,0 |
| OEE | 0,900 × 0,889 × 0,950 | ≈ %76,0 |
Manuel OEE ölçümünün tuzakları
- Kısa duruşlar (1–2 dk) form ve Excel kayıtlarına girmez; performans kaybı gizli kalır.
- Veriler vardiya sonunda toplanır; müdahale için geç kalınır.
- Duruş nedeni tahmine dayalı yazılır, kök neden analizi zayıflar.
Kamera ve görüntü işleme ile otomatik OEE
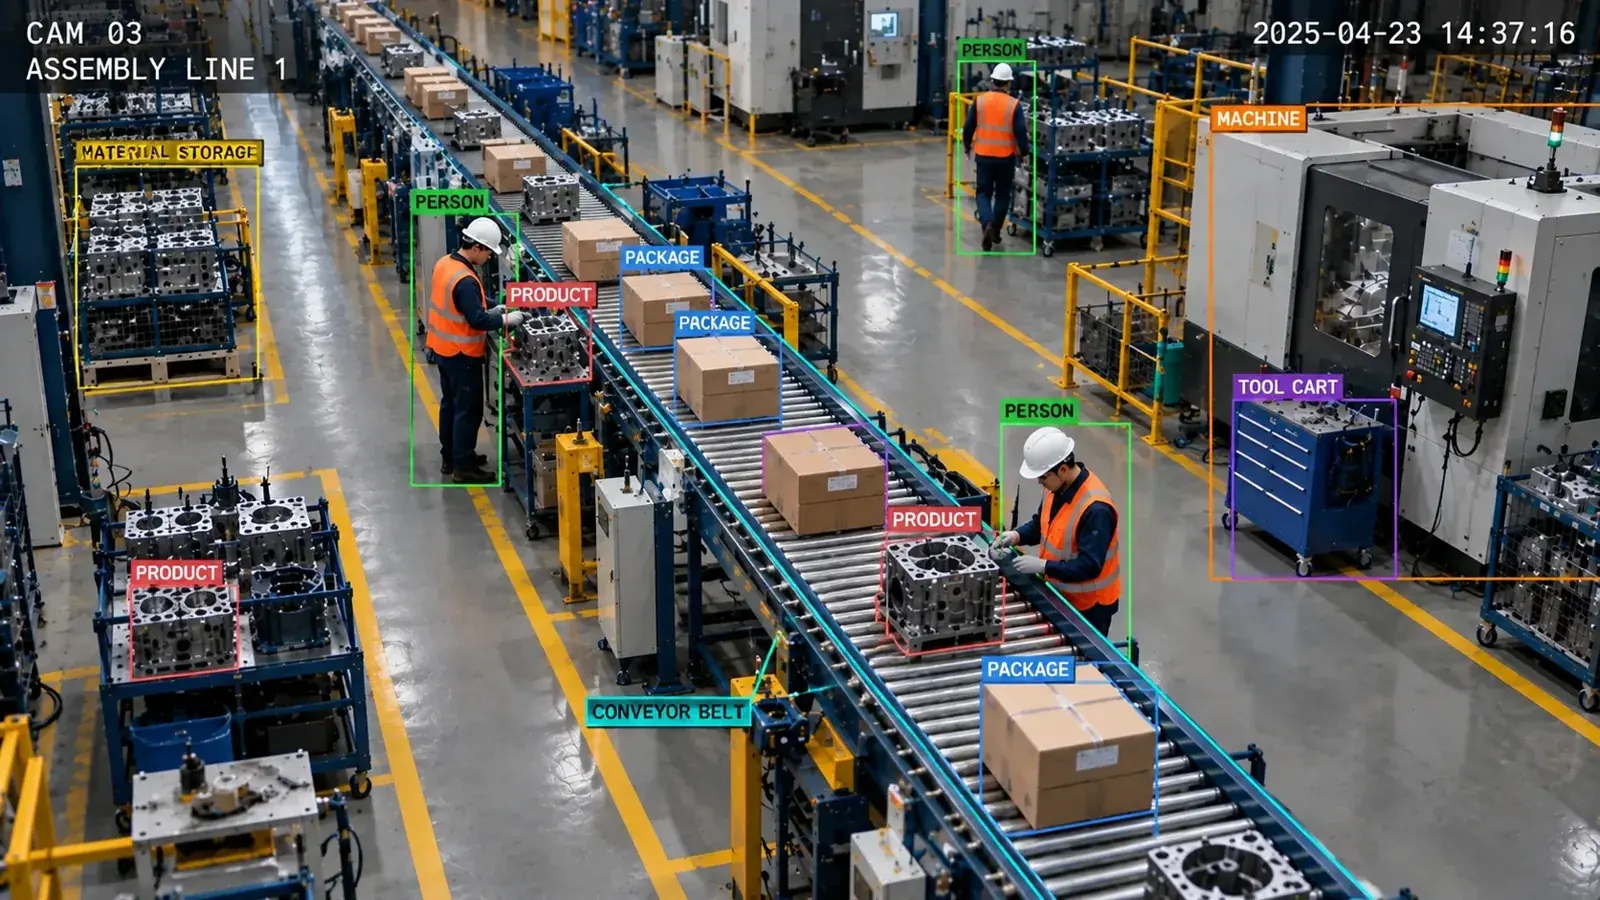
Görüntü işleme; hattın çalışıp çalışmadığını, geçen ürün adedini, çevrim sürelerini ve istasyondaki operatör varlığını kameradan otomatik çıkarır. Böylece mikro duruşlar dahil gerçek OEE anlık izlenir; PLC’ye dokunmadan eski makinelerde bile ölçüm yapılabilir. Bkz. OEE takip sistemi ve personel verimlilik analizi .
Hattınızın gerçek OEE’sini birkaç gün içinde kameradan ölçmeye başlayalım.
İlgili çözümler
Sık sorulan sorular
İyi bir OEE değeri kaçtır?
Sıkça referans alınan dünya standardı yaklaşık %85’tir; birçok tesiste ilk ölçümler %40–60 aralığında çıkar. Hedef, kendi başlangıç değerinizden sistematik iyileşmedir.
OEE ile TEEP arasındaki fark nedir?
OEE planlanan üretim süresini baz alır; TEEP ise takvimdeki tüm zamanı (24/7) baz alarak atıl kapasiteyi de gösterir.
Eski makinelerde OEE ölçülebilir mi?
Evet. PLC verisi olmayan makinelerde kamera, makinenin çalışma durumunu ve ürün çıkışını görsel olarak tespit ederek OEE hesaplayabilir.
Fabrikanızda yapay zekâ ile neleri tespit edebiliriz?
Mevcut güvenlik kameralarınız üzerinden yapılabilecek İSG, kalite kontrol ve üretim analizlerini birlikte değerlendirelim.
- 15 dakikalık ücretsiz teknik görüşme
- Kamera altyapısı ön değerlendirmesi
- Uygulanabilir yapay zekâ senaryoları