Konfeksiyon fabrikasında dikim, ütü ve paketleme dijitalleşti: bant bant sayım ve darboğaz analiziBir hazır giyim tesisinde mevcut kameralarla dikim, ütü-kalite kontrol ve paketleme istasyonlarında adet sayımı, parça başı çevrim süresi, istasyon doluluğu ve hat darboğazları ölçüldü; bant sorumluları kendi hattını canlı görüyor.2026-10-12
Çok bantlı bir konfeksiyon fabrikasında üretim takibi saat başı elle yazılan çizelgelere ve vardiya sonu sayımlarına dayanıyordu. Hangi bantın hedefin altında kaldığı ancak gün bittiğinde anlaşılıyor, hangi operasyonun hattı beklettiği bilinmiyordu.
Hype Vision, tesisteki mevcut güvenlik kameralarını kullanarak dikim, ütü-kalite kontrol ve paketleme operasyonlarını dijitalleştirdi. Her istasyon kamera görüntüsünde bir analiz alanı olarak tanımlandı; tamamlanan parça sayısı, parça başı süre ve istasyonun aktif çalışma oranı otomatik ölçülmeye başlandı.
Bant sorumluları saatlik üretimi el ile sayıp çizelgeye yazıyordu.
Dikim, ütü ve paketlemede adetler otomatik sayılıyor; Parça başı gerçek süreler ölçüldü, SAM değerleri sahayla karşılaştırıldı; Darboğaz operasyonlar ve saatler veriyle belirlendi
Problem
Bant sorumluları saatlik üretimi el ile sayıp çizelgeye yazıyordu. Sayımlar gecikiyor, hatalı olabiliyor ve operasyon bazında ayrıntı vermiyordu.
Bir bantta ütü istasyonu geride kaldığında ya da bir dikim makinesi boşta beklediğinde bu ancak gün sonunda, toplam adet düşük çıktığında fark ediliyordu. Darboğazı kimin, nerede, ne zaman yarattığı veriyle gösterilemiyordu.
Teklif ve planlamada kullanılan operasyon süreleri (SAM) da sahadaki gerçek sürelerle hiç karşılaştırılmamıştı.
Dikim operasyonları
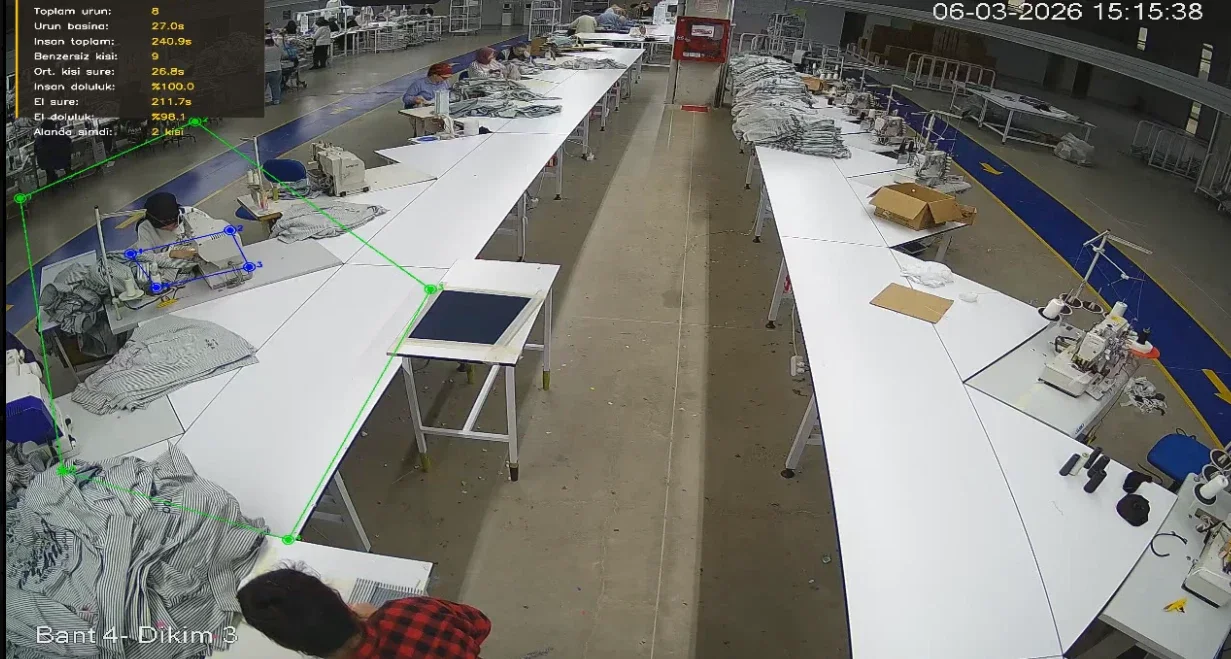
Dikim masaları kamera görüntüsünde tek tek istasyon olarak tanımlandı. Kimliksiz poz ve el takibi ile operatörün makinede aktif çalıştığı süre, parçanın masaya gelişi ve tamamlanıp ayrılışı ölçülür.
Böylece her dikim istasyonu için parça başı süre, istasyon doluluğu ve el doluluğu (ellerin gerçekten iş yaptığı süre oranı) hesaplanır. Aynı operasyonu yapan istasyonlar arasındaki fark ilk kez görünür oldu.
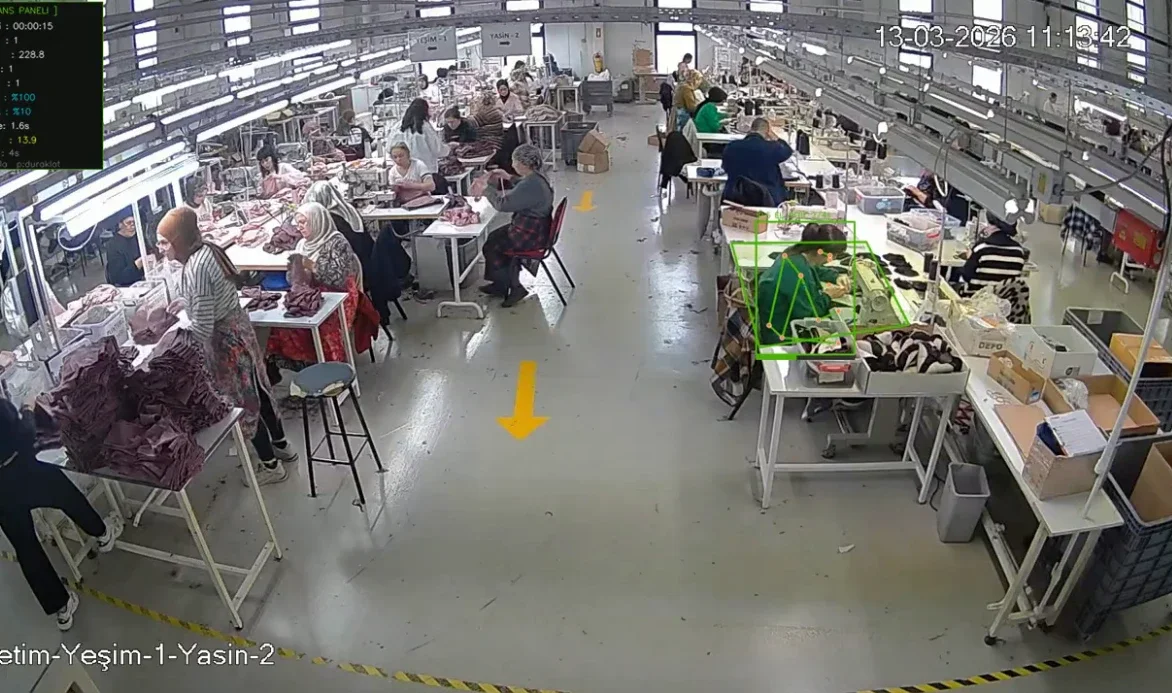
- Parça başı dikim süresi ve ortalama
- İstasyon doluluğu (kişinin istasyonda bulunma oranı)
- El doluluğu (aktif çalışma oranı)
- Alanda anlık kişi sayısı
- Benzer operasyonlar arasında karşılaştırma
Ütü ve kalite kontrol
Bant sonundaki ütü ve kalite kontrol masalarında her ürünün ütü masasına gelişi ve ayrılışı sayılır. Panelde anlık adet, istasyonun durumu (çalışıyor / bekleniyor) ve her ürün için geçen süre log olarak tutulur.
Ürün başı ütü süresindeki sapmalar (örneğin 76 sn ile 94 sn arası) anında görülür; uzun süren ürünler kalite sorunu, eksik dikiş ya da eğitim ihtiyacı için işaret olarak kullanılır.
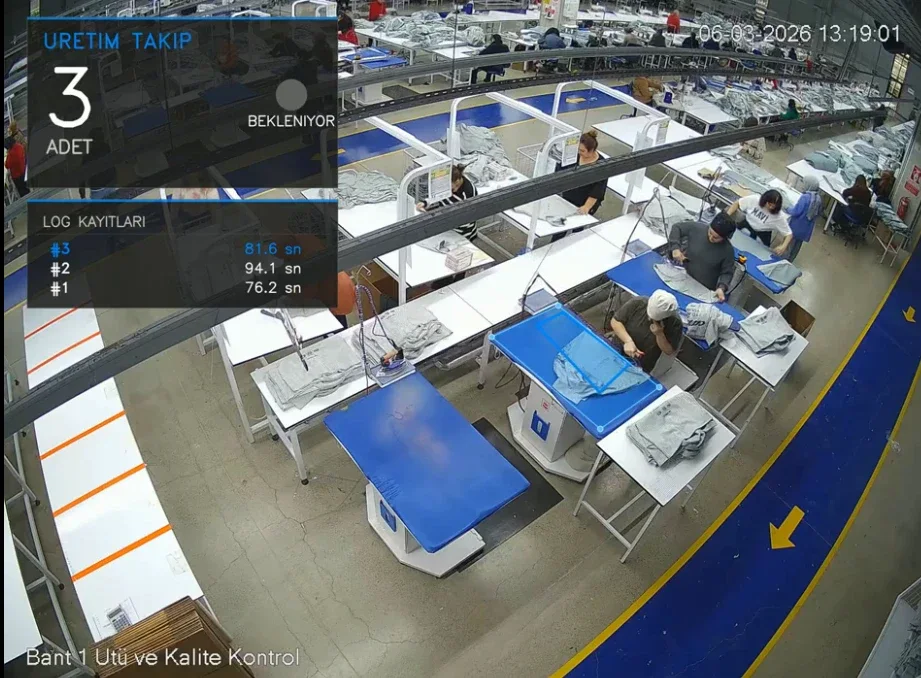
- Ütü masası bazında adet sayımı
- Her ürün için ütü süresi logu
- Bekleme / çalışma durumu
- Bant sonu kalite kontrol çıkış adedi
Paketleme sayımı
Paketleme istasyonlarında katlanıp poşetlenen ve koliye giren ürünler sayılır. Paketleme adedi ütü çıkışıyla karşılaştırılarak bant içindeki ara stok ve bekleyen iş miktarı hesaplanır; sevkiyata hazır adet her an bellidir.
- Katlama / poşetleme / kolileme adedi
- Ütü çıkışı ile paketleme arasındaki ara stok
- Saatlik paketleme hızı
- Sipariş bazında tamamlanma durumu
Hat darboğaz analizi
Dikim, ütü ve paketleme verileri aynı zaman ekseninde birleştirildiğinde bant akışı uçtan uca görünür hale gelir. Her operasyonun saatlik çıkışı yan yana konur; çıkışı düşük, doluluğu yüksek ve arkasında ara stok biriken istasyon darboğazdır.
Analiz yalnızca hangi istasyonun yavaş olduğunu değil, ne zaman yavaşladığını da gösterir: vardiya başı, mola dönüşü veya model değişimi gibi saatlerde oluşan kayıplar ayrı ayrı raporlanır.
| Operasyon | Saatlik adet | Ort. parça süresi | Doluluk | Durum |
|---|---|---|---|---|
| Dikim – yan dikiş | 64 | 27 sn | %96 | Dengeli |
| Dikim – yaka takma | 41 | 44 sn | %99 | Darboğaz |
| Ütü & kalite kontrol | 48 | 84 sn | %92 | Dengeli |
| Paketleme | 52 | 31 sn | %71 | Bekliyor |
Bant sorumluları için canlı ekran
Her bant sorumlusu yalnızca kendi bandının ekranını görür: anlık adet, hedefe göre durum, darboğaz uyarısı ve son ürünlerin süre logu. Fabrika müdürü tüm bantları tek ekranda karşılaştırır. Veriler ERP/MES'e veya Excel'e aktarılabilir.
Gizlilik
Ölçüm istasyon ve operasyon bazlıdır; yüz tanıma kullanılmaz, kişiler kimliklendirilmez. Poz ve el takibi yalnızca istasyonda aktif çalışma olup olmadığını anlamak için kullanılır. Görüntü tesis içinde işlenir.
Sonuçlar
Üretim takibi elle tutulan çizelgelerden canlı, operasyon bazlı veriye geçti.
- Dikim, ütü ve paketlemede adetler otomatik sayılıyor
- Parça başı gerçek süreler ölçüldü, SAM değerleri sahayla karşılaştırıldı
- Darboğaz operasyonlar ve saatler veriyle belirlendi
- Personel dağılımı ve bant dengelemesi veriye göre yapılıyor
- Bant sorumluları hedef sapmasını gün içinde görüp müdahale ediyor
- Saatlik çizelge ve vardiya sonu sayım ihtiyacı kalktı
İlgili çözümler
Sık sorulan sorular
Çalışanlar tek tek izleniyor mu?
Hayır. Ölçüm istasyon bazlıdır; kim çalıştığı değil, istasyonda ne kadar iş yapıldığı ölçülür. Yüz tanıma kullanılmaz.
Yeni kamera gerekli mi?
Bu projede mevcut güvenlik kameraları kullanıldı. Kamera açısı masaları ve ürünü görüyorsa ek donanım gerekmez.
Model değişiminde ne olur?
Operasyon tanımları ve hedefler panelden güncellenir; sayım ve süre ölçümü yeni modelle devam eder.
Fabrikanızda yapay zekâ ile neleri tespit edebiliriz?
Mevcut güvenlik kameralarınız üzerinden yapılabilecek İSG, kalite kontrol ve üretim analizlerini birlikte değerlendirelim.
- 15 dakikalık ücretsiz teknik görüşme
- Kamera altyapısı ön değerlendirmesi
- Uygulanabilir yapay zekâ senaryoları